

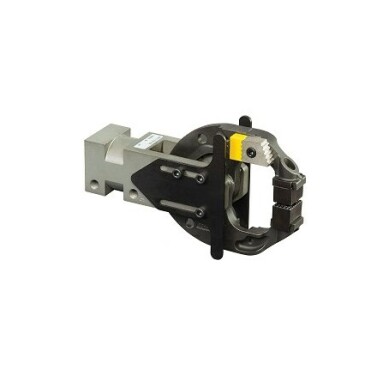
Vid automatiserad svetsning behöver plåtdetaljer hållas i rätt position under hela svetsförloppet. Det kan exempelvis handla om två komponenter som ska sammanfogas i en fixtur innan en svetsrobot eller annan automatiserad svetsutrustning startar.
För att svetsningen ska bli repeterbar behöver detaljerna ligga stabilt och med rätt avstånd mot varandra. Om en komponent förskjuts under svetsningen kan fogens placering förändras. Det kan leda till måttavvikelser, ojämn svetskvalitet eller behov av efterbearbetning. Därför behövs en klämlösning som håller arbetsstyckena fixerade under hela processen.
Funktion
En clamp används för att hålla detaljen mot en fixtur eller mot en annan komponent under svetsningen. Klämman aktiveras pneumatiskt och pressar arbetsstycket mot en definierad referensyta.
Käftens eller klämarmens utformning anpassas efter detaljens geometri och den punkt där kraften ska appliceras. Klämkraften behöver vara tillräcklig för att hålla komponenten på plats utan att deformera materialet.
Clampen kan monteras direkt i svetsfixturen och kombineras med flera andra klämmor när större eller mer komplexa komponenter ska fixeras.
Lösning
Flera pneumatiska clamps placeras runt svetsfixturen för att hålla komponenterna i rätt läge. När detaljerna har matats in i fixturen styrs de först mot fasta referenspunkter. Därefter aktiveras klämmorna och pressar detaljerna mot fixturen.
När styrsystemet har bekräftat att samtliga clamps är stängda kan svetscykeln starta. En svetsrobot följer därefter de programmerade fogarna medan detaljerna hålls fixerade.
I denna typ av applikation kan en clamp från PHD användas. Valet av modell anpassas efter klämkraft, rörelse, monteringsutrymme och detaljens geometri. För svetsmiljöer behöver hänsyn även tas till svetssprut, värme och föroreningar runt fixturen.
Clamps placeras så att arbetsstycket hålls stabilt utan att klämarmar eller andra komponenter hamnar i vägen för svetsverktyget. Placeringen behöver också ta hänsyn till hur materialet kan röra sig när det värms upp under svetsningen.
Givare kan användas för att kontrollera om klämmorna är öppna eller stängda. Svetsningen startar först när rätt position har bekräftats. Om en clamp inte når sitt slutläge kan styrsystemet stoppa arbetscykeln innan svetsningen påbörjas.
När svetsningen är klar öppnas klämmorna och den färdiga komponenten kan lyftas eller transporteras vidare till nästa station. Fixturen återställs därefter för nästa detalj.
Resultat
Genom att använda pneumatiska clamps får svetscellen en repeterbar lösning för att fixera komponenter under svetsningen. Detaljerna hålls mot definierade referenspunkter och ligger kvar i rätt position under arbetscykeln.
Sensorövervakning gör det möjligt att kontrollera att samtliga klämmor är korrekt aktiverade innan svetsningen startar. Det minskar risken för att processen genomförs med felplacerade komponenter.
Resultatet blir stabilare positionering, färre måttavvikelser och bättre kontroll över svetsprocessen.